


Lütfen bize bir mesaj bırakın
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
 Xiamen Greenair Precision Machinery Co., Ltd.
Bir lazer makinesi havayı düzgün bir eğri şeklinde değil darbeler halinde çeker. Delme sırasında makine yüksek basınçlı gaz patlamasına ihtiyaç duyar; kesintiler arasında temizleme akışına düşer; Destek valfi kalın plaka üzerinde aniden açıldığında, anlık talep birkaç saniye boyunca kompresörün çıkışını aşabilir. Yeterli depolama olmadığında üç şey sırayla gerçekleşir:
Bu nedenle, genel bir fabrika atölyesi 7-8 bar çalıştırırken lazer kesim hatları 16 bar ve üzeri olarak belirlenir: makinenin destek devreleri nozülde yüksek basınca ihtiyaç duyar ve tampon, talep darbeleri için marj ile bunun üzerinde durmalıdır. Tampon, lazer hücresindeki bir aksesuar değildir; darbeli tüketiciyi basınçlı hava sisteminizin besleyebileceği sabit bir yüke dönüştüren bileşendir.
✅ Özetle: Bir lazer için depolamayı boyutlandırmak, ortalama günlük hava tüketimiyle değil, 16 bar'daki talep darbelerini absorbe etmekle ilgilidir. Bu nedenle, küçük boyutlu kaplar, basınç göstergesi sorunu görülmeden çok önce kenar kusurları olarak ortaya çıkar.
Depolama hacmi bir soruyu yanıtlıyor: Kompresör onu yeniden doldururken tampon, makinenin en yüksek çekişini ne kadar süreyle sağlayabilir? Tahmin yerine kütle dengesi formülüyle boyutlandırın:
V = (Q_talep − Q_arz) × t ÷ ΔP
V gerekli hacim olduğunda, Q_demand makinenin nozül devrelerindeki tepe çekişini, Q_supply kompresörün çıkışını hat basıncında, t talep darbesinin uzunluğunu (delici patlamalar için genellikle 3–15 saniye) ve ΔP yükleme ve boşaltma arasında izin verdiğiniz basınç bandını (tipik olarak 1–2 bar). Çözümlü örnek: 1,5 barlık bir bantta 10 saniye süreyle 3 m³/dak kompresör çıkışının üzerinde 2 m³/dak'lık bir çekiş için kabaca (0,5 × 10/60) ÷ 1,5 ≈ 0,06 m³ gerekir — yalnızca kompresör için önemsizdir, ancak makine OEM'inin spesifikasyonu her zaman daha büyüktür, çünkü gerçek kısıtlama bir delmenin enerji dengesi değil, kesme kafasındaki basınç stabilitesidir.
Saha uygulamalarının aşağıdaki aralıklarda yer almasının nedeni budur; bunları başlangıç noktası olarak kabul edin ve her zaman makine üreticinizin spesifikasyonlarına göre onaylayın:
Lazer gücü | Tipik olarak önerilen depolama (16 bar tarafı) |
1–3 kW | 300–500 litre |
4–6 kW | 500–1.000 litre |
8–12kW | 1.000–2.000 litre |
15kW+ | 2.000 L+, genellikle iki gemiye bölünmüş |
Gerçek kurulumlarda iki boyutlandırma hatası hakimdir: lazer ile tesisin geri kalanı arasında küçük bir kabın paylaşılması (atölyenin öğütücüleri lazerin atım rezervini çalar) ve boyutlandırmanın tepe atım talebi yerine ortalama akışa göre yapılması. Lazer hücreniz genel üretimle aynı hizmetleri paylaşıyorsa, tamponu lazere ayırın veya bir çek valf ve makinenin yukarı akışına kendi deposunu ekleyin. Sipariş vermeden önce, Greenker'in gerçek makine modelinize ve plaka aralığınıza göre nabız hesaplamasını yapmasını sağlayın; çoğu teklif, satıcının ortalama akışı teklif etmesi nedeniyle yetersiz boyutta gelir.
✅ Sonuç olarak: Sağlıklılık kontrolü için formülü kullanın, ardından makine OEM'inin tepe darbe spesifikasyonuna göre boyutlandırın. Hedef, kafa basıncını dengeleyen depolamadır; ortalama tüketim yanlış paydadır.
Aynı kap, yardımcı gaza bağlı olarak iki farklı rol oynar ve ikisinin karıştırılması yaygın bir tasarım hatasıdır.
Basınçlı havayla kesme, yardımcı gaz olarak filtrelenmiş, kurutulmuş atölye havasını kullanır; ince ve orta kalınlıktaki karbon çeliği için en ucuz seçenektir. Burada 16 barlık tampon, makinenin destek talebini doğrudan dengeler ve hava kalitesi kritik öneme sahiptir: kesme kafasının optikleri temiz, kuru hava gerektirir (tipik olarak ISO 8573-1 kalite sınıfı 2 hava partikülü / sınıf 2 nem veya makine OEM spesifikasyonlarına göre daha iyisi). Yağın taşınması sessiz katildir; tek doz kompresör yağ buharı koruyucu camı filme alabilir ve kazanan tek kişi lens tedarikçiniz olacaktır.
Nitrojen kesimi, paslanmaz ve alüminyum için ya büyük bir tedarikten ya da atölyenin vidalı kompresörü tarafından beslenen sahadaki bir jeneratörden yüksek basınçlı nitrojenden yararlanır. Bu düzende, jeneratörün üst akışındaki kap, jeneratörün karbon moleküler eleklerinin bağlı olduğu besleme havasını stabilize ederken, alt akış yönündeki ayrı bir yüksek basınçlı tampon (veya toplu sıvı N2 kaynağı) makinenin en yüksek kesme çekişini kapsar. Azot jeneratörleri sabit bir akış üretir ancak lazerin darbe profilini tek başına takip edemez; aşağı yöndeki depolama, pikleri emer ve bunun gereğinden küçük boyutlandırılması, saflık düşüşünün ve üretilen nitrojenle ilgili temizleme alarmlarının bir numaralı nedenidir. Greenker, bu çift tamponlu düzeni, paslanmaz kesme hücreleri için standart bir konfigürasyon olarak sunar.
✅ Özet olarak: Havalı kesme için, makinenin destek darbelerini sabit tutmak amacıyla 16 bar'lık tamponu boyutlandırın. Nitrojen kesimi için iki işi olan iki tampon olduğunu unutmayın: jeneratörden önce besleme stabilizasyonu, ondan sonra pik kapsama alanı.
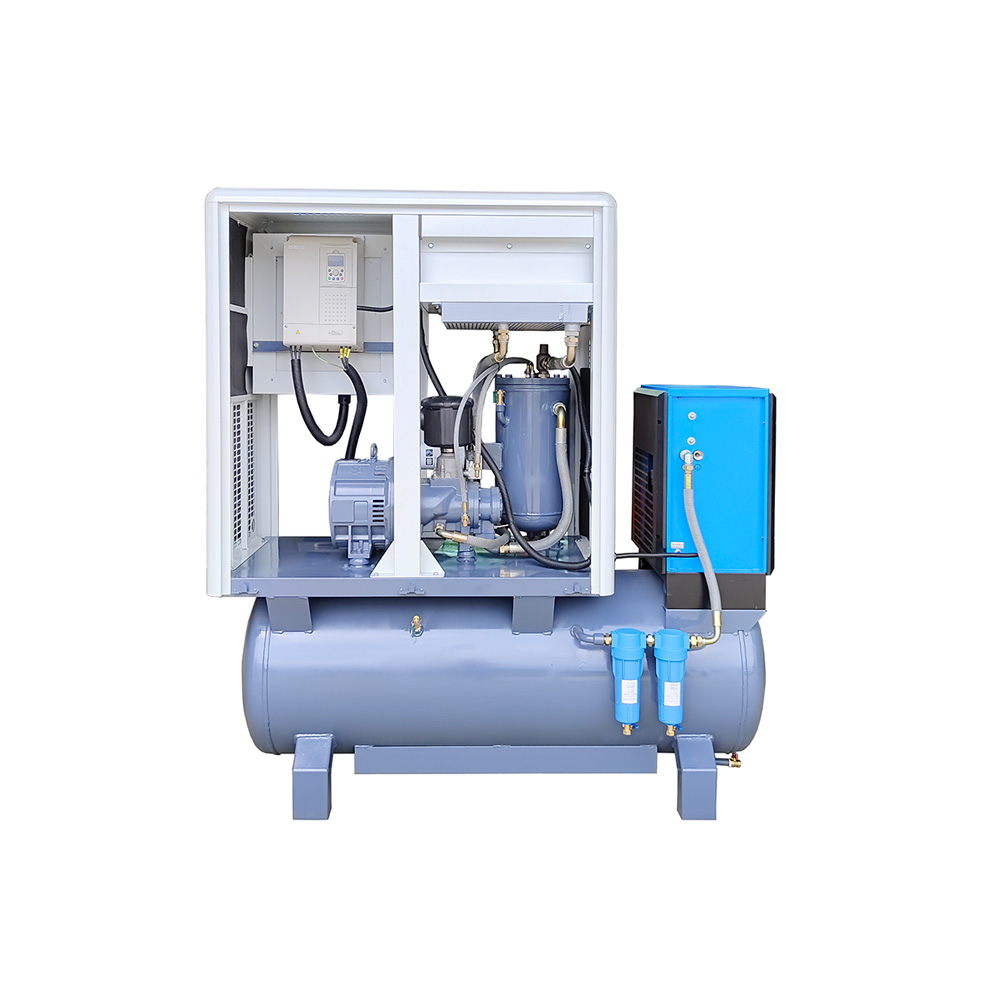
Entegre 16 barlık paketler (tek bir taban çerçevesinde kompresör, kurutucu, filtreleme ve hazne) lazer hücreleri için varsayılan hale geldi, ancak entegrasyon kalitesi büyük ölçüde değişiklik gösteriyor. Herhangi bir paketi bu listeye göre değerlendirin:
Greenker, fiber lazer hücreleri için bir çekirdek hat olarak, lazere özel 16 barlık paketler (tek bir temel çerçeve üzerinde depolama ve arıtma dizisiyle eşleşen özel bir VSD makinesi) oluşturur ve paketteki her kap, tam sertifika dosyasıyla birlikte gönderilir. Nitrojen üzerinde paslanmaz kesim yapan atölyeler için aynı hat, bölüm 3'te açıklanan çift tampon düzenini yapılandırır. Arkasındaki tesis, Xiamen Greenair Precision Machinery Co., Ltd., 2008'den bu yana 100'den fazla ihracat pazarı için basınçlı ekipman üretmiştir.
✅ Sonuç olarak: Entegre bir paket yalnızca en zayıf bileşeni kadar iyidir - uçtan uca 16 bar değerini, kuru taraf tampon yerleşimini ve kabın kendi belgelerini kontrol edin.
S: 16 barlık bir lazer hattında standart 8 barlık bir kabı kullanabilir miyim? C: Hayır. Tank, hattın kendi bölümündeki en yüksek basınca uygun olmalıdır. 16 barlık bir besleme üzerindeki 8 barlık bir kap kırılma tehlikesi oluşturur, muayeneyi geçemez ve makinenin garanti yolunu geçersiz kılar.
Soru: Büyük bir gemi, iki küçük gemiden daha mı iyi? C: İşlevsel olarak toplam hacim, basıncı dengeleyen şeydir ve iki kap size yerleşim esnekliği ve bakım için yedeklilik sağlar. Birçok yüksek güçlü hücre, depolamayı kasıtlı olarak böler (biri yukarı yönde, diğeri makinenin yakınında) ve bu da lazerin gerçekte çektiği yüksek basınçlı boruları kısaltır. Greenker, hücre düzenine bağlı olarak hem tek hazneli hem de bölünmüş depolama konfigürasyonları sağlar.
S: Lazer görevinde damar ne sıklıkla boşaltılmalı ve incelenmelidir? C: Günlük olarak tahliye edin (veya otomatik tahliyenin tahliyesini doğrulayın) ve yerel basınçlı kap düzenlemelerinize göre dahili olarak inceleyin; genellikle yıllık olarak veya sigortacınızın belirlediği aralıklarla. Yüksek hizmet lazer hücreleri genel atölyelere göre daha fazla suyu yoğunlaştırdığından, yavaş bir atölyenin hafif görevini üstlenmeyin.
Greenker'a lazer gücünüzü, plaka aralığınızı, yardımcı gazı (hava veya nitrojen) ve makine modelinizi gönderin; mühendislik ekibi size bir tampon boyutlandırma hesaplaması ve 16 barlık bir paket teklifi sunacaktır - özel makine, kuru taraf depolama ve arıtma dizisi, sertifika dosyası dahildir. Basınç dalgalanmasının kenar kalitenizi belirlemesine izin vermeyin.
Telefon:+86 18606982933
Posta: GJL700418@163.com
Web sitesi: www.greenair-x.com
Bu tedarikçi için e-posta
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.